


 Buscar...
 English
¿Por qué es importante el diseño de moldes en la fabricación de moldeo por soplado?
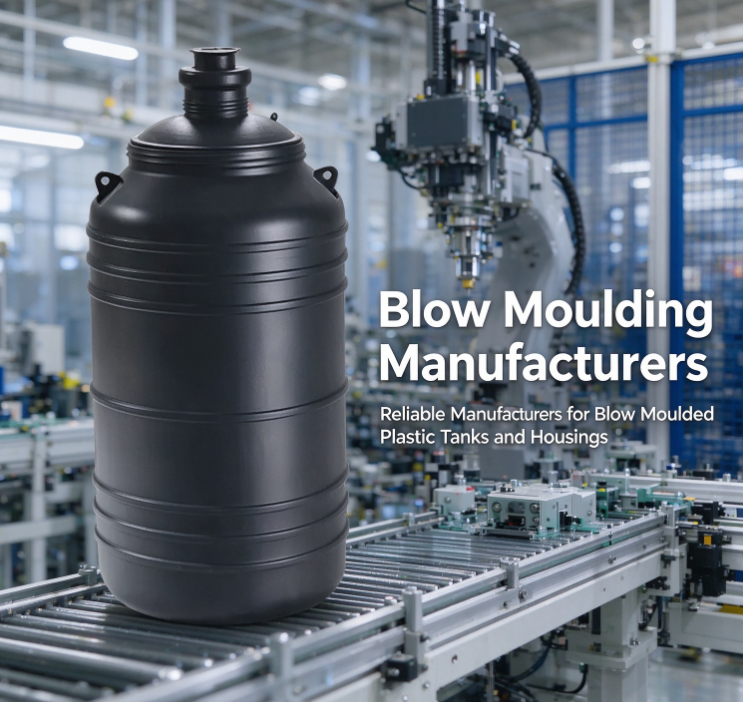
Botellas, envases, embalajes industriales, piezas de automóviles, artículos para el hogar: una amplia gama de productos de plástico hueco nacen en un molde de moldeo por soplado. Desde fuera el proceso parece sencillo. Calentar el plástico, darle forma hueca y luego inflarlo contra un molde hasta que tome la forma final. Obtener el mismo buen resultado miles de veces seguidas es otra cuestión.
El molde se encuentra en el centro de ese esfuerzo. Fija la forma del producto, afecta la forma en que el plástico se extiende a medida que se expande y tiene voz y voto en el enfriamiento, el uso del material y la velocidad del ciclo. Un diseño débil aparece rápidamente: paredes irregulares, defectos en la superficie, piezas que no cumplen con sus dimensiones o productos que se niegan a salir limpios. Cada uno de estos cuesta dinero y desperdicia material.
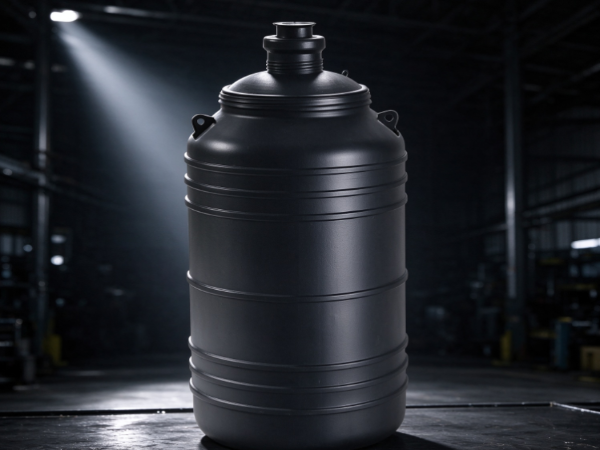
Para los fabricantes, un molde es más que una cavidad que copia un dibujo. El diseñador debe comprender cómo se comporta el plástico, cómo se construye el producto, qué puede hacer realmente la fábrica y para qué se utilizará el producto. Casi todas las decisiones de diseño dejan una huella en cómo se forma el producto y cómo se comporta después.
La demanda de productos es cada vez más variada, por lo que cada vez más fabricantes analizan detenidamente la estructura del molde y su vínculo con la calidad. Ver por qué es importante el diseño de moldes explica muchos de los problemas cotidianos en el moldeo por soplado.
¿Qué papel juega un molde en el proceso de moldeo por soplado?
El molde le da al plástico calentado su forma final. Proporciona el límite exterior que sigue el material en expansión. Una vez que el plástico está dentro y la presión del aire lo empuja hacia afuera, toma la forma de una cavidad.
La idea es sencilla, pero el molde realiza varias tareas durante la producción.
Primero, establece las dimensiones exteriores y el aspecto del producto. La cavidad controla la forma general, los detalles de la superficie, los bordes y otras características estructurales. En una botella, eso significa el cuerpo, el hombro, el cuello y la base. En un contenedor industrial, es posible que el molde también deba manipular asas, nervaduras de refuerzo y esquinas con formas especiales.
En segundo lugar, ayuda a controlar dónde va el plástico. A medida que el material caliente se expande, algunas áreas se estiran más que otras. El molde debe soportar la forma deseada sin agregar tensión ni dejar el material distribuido de manera desigual.
En tercer lugar, se encarga del enfriamiento. Una vez que el plástico toca la superficie del molde, comienza a enfriarse y a mantener su forma. El molde debe disipar el calor para que el producto esté estable en el momento de su lanzamiento.
Finalmente, afecta la eliminación. La estructura de apertura, la línea de separación y el diseño de la superficie deciden con qué facilidad la pieza terminada se separa de la cavidad.
Estos trabajos están unidos. Un molde que da la forma correcta pero que se enfría de manera desigual seguirá causando problemas. Un molde con un mal diseño de apertura puede dificultar la extracción incluso cuando la pieza se ve bien.
Por eso el diseño debe abarcar todo el ciclo de producción, no sólo la apariencia exterior del producto.
¿Cómo afecta el diseño de moldes a la forma y estructura de los productos plásticos?
La forma es el resultado visible del diseño del molde. La cavidad decide la forma externa del producto terminado, pero su influencia va mucho más allá de las dimensiones básicas.
Un dibujo puede mostrar una botella o un recipiente simple. La pieza real puede tener superficies curvas, aberturas estrechas, hombros redondeados, esquinas profundas y cambios de espesor. Cada una de estas características cambia la forma en que el plástico caliente se expande y toca el molde.
Tome una botella con cuello estrecho y cuerpo ancho. El plástico tiene que estirarse mucho más en el cuerpo que en el cuello. Si no se piensa bien la geometría del molde, el material no se esparcirá uniformemente.
Las formas complejas añaden más dificultad. Las ranuras profundas, las transiciones pronunciadas y los huecos pueden impedir que el plástico llegue a todos los rincones de la cavidad, lo que provoca una formación incompleta o diferencias superficiales visibles.
Los diseñadores deben observar cómo interactúan la geometría del producto y el comportamiento del material. Una forma que se ve muy bien en la pantalla puede no ser adecuada para el moldeo por soplado sin algunos cambios en su estructura.
Algunas características necesitan especial cuidado:
- Esquinas del producto: Las transiciones redondeadas ayudan a que el plástico fluya y se expanda sin demasiado estiramiento local.
- Estructuras de cuello y apertura: Estos deben mantener las dimensiones previstas y unirse correctamente al cuerpo.
- Superficies curvas: Su forma afecta cómo se estira el plástico mientras se forma.
- Detalles empotrados: Las características profundas o estrechas pueden dificultar que el plástico llene la cavidad.
- Estructura básica: El fondo debe soportar la carga prevista y dar estabilidad al contenedor.
Un buen diseño equilibra apariencia, función y capacidad de fabricación.
Una forma atractiva que es difícil de lograr de manera consistente se convierte en un dolor de cabeza en la producción en masa. Hablar temprano con los ingenieros de moldes permite a los diseñadores de productos detectar estos problemas antes de cortar acero o aluminio.
¿Por qué es importante la distribución del espesor de la pared en el diseño de moldes?
El espesor de la pared afecta la resistencia, el peso, la flexibilidad y la capacidad de un producto para soportar la presión o el uso repetido.
En el moldeo por soplado, el plástico calentado se expande para llenar la cavidad, y diferentes áreas se estiran en diferentes cantidades dependiendo de la geometría y las condiciones de conformado. La pared final rara vez es perfectamente plana.
Un contenedor con un cuerpo ancho y esquinas estrechas es un buen ejemplo. Algunas secciones se adelgazan a medida que el material se estira. Otros guardan más material.
Cuando la distribución es incorrecta, surgen problemas.
Los puntos delgados se convierten en puntos débiles. Es más probable que se deformen, agrieten o fallen bajo presión o impacto. Las áreas demasiado gruesas utilizan más material y tardan más en enfriarse.
Un buen diseño de molde ayuda a gestionar estos riesgos al tener en cuenta la geometría del producto y la forma en que se expande el plástico.
Así es como el espesor se relaciona con el rendimiento del producto:
| Condición del espesor de pared | Posible efecto sobre el producto |
|---|---|
| Distribución desigual | Diferentes secciones pueden tener resistencia y flexibilidad inconsistentes. |
| Áreas excesivamente delgadas | Mayor riesgo de deformación o daño. |
| Zonas excesivamente gruesas | Mayor consumo de material y mayores necesidades de refrigeración. |
| Distribución adecuada | Rendimiento estructural y uso de materiales más consistentes. |
El uso previsto también importa.
Una botella de bebida ligera tiene necesidades estructurales diferentes a las de un gran bidón industrial. Un producto doméstico puede manipularse una y otra vez, mientras que un contenedor de productos químicos debe soportar su contenido durante el almacenamiento y el transporte.
Los diseñadores necesitan saber dónde se estresará el producto y cómo es probable que responda el plástico.
Así que piense desde el principio en el grosor de la pared. Esperar a que aparezcan problemas en la producción puede significar cambios en el molde, la configuración del proceso o incluso el producto mismo.
¿Cómo influye el diseño del molde en la eficiencia del enfriamiento?
El enfriamiento es un paso fundamental. Después de presionar el plástico caliente contra el molde, tiene que desprender calor y volverse lo suficientemente estable como para mantener su forma.
El molde es el camino de ese calor. Su superficie extrae calor del plástico.
Una mala disposición de refrigeración crea diferencias de temperatura en toda la cavidad. Algunas áreas del producto se enfrían más rápido que otras y eso puede provocar una contracción desigual, cambios dimensionales o superficies deformadas.
Las secciones gruesas retienen el calor por más tiempo que las delgadas, por ejemplo. Si el diseño de enfriamiento ignora esto, el producto no se asentará de manera uniforme.
Por eso, la forma y la posición de los canales de refrigeración son importantes. Estos canales transportan un medio refrigerante a través del molde y extraen calor del área de formación.
Su diseño debe seguir la forma del producto. Las secciones más pesadas y la geometría compleja necesitan atención adicional porque son más difíciles de enfriar.
La refrigeración también impulsa la productividad. Si una pieza tarda mucho en enfriarse, todo el ciclo se prolonga, lo que reduce la capacidad y aumenta los costos operativos.
Aun así, acortar el tiempo de enfriamiento no debe ir en detrimento de la estabilidad. Soltar una pieza demasiado pronto puede causar deformación durante su extracción o manipulación.
Entran en juego varios factores relacionados:
- La forma general y el grosor del producto.
- La ubicación y disposición de los canales de refrigeración.
- Transferencia de calor entre el plástico y la superficie del molde.
- El comportamiento de enfriamiento y contracción del material.
- Distribución de temperatura a través del molde.
Un diseño de refrigeración sólido mantiene los productos en la forma prevista y respalda un proceso de producción constante.
¿Qué hace que los materiales de los moldes y los acabados de las superficies sean importantes?
La elección del material también influye en los resultados de producción. Un molde debe sobrevivir a ciclos repetidos manteniendo su forma y condición de superficie.
Los materiales difieren en resistencia, transferencia de calor, resistencia al desgaste y facilidad de mecanizado, y esas características deciden dónde encaja cada uno.
El aluminio es común en los moldes de soplado. Se mecaniza fácilmente y conduce bien el calor, por lo que funciona para muchos trabajos, especialmente cuando el enfriamiento y el peso del molde son importantes.
El acero es la otra opción principal. Suele elegirse cuando la prioridad es la resistencia al desgaste o tiradas de producción largas. La decisión final depende del producto, el entorno de la fábrica y la vida útil esperada.
El acabado de la superficie también importa.
La superficie del molde toca el plástico directamente durante el moldeo, por lo que su condición afecta la apariencia del producto. Se pueden copiar arañazos, marcas de herramientas o irregularidades en el plástico.
En productos transparentes o decorativos, estos defectos son fáciles de ver. El embalaje también puede necesitar una textura superficial específica para su apariencia o su tacto en la mano.
Los tratamientos superficiales pueden mejorar la durabilidad y mantener el molde en buen estado de funcionamiento, siempre que se adapten al material del molde y a las necesidades de producción.
| Elemento de diseño de molde | Consideración principal | Influencia potencial en la producción |
|---|---|---|
| Material del molde | Resistencia y transferencia de calor. | Durabilidad y comportamiento de enfriamiento. |
| Superficie de la cavidad | Suavidad y textura | Aspecto del producto |
| Tratamiento superficial | Resistencia al desgaste y a la corrosión | Requisitos de mantenimiento del molde. |
| Rigidez estructural | Resistencia al estrés de producción repetido | Estabilidad dimensional |
| Calidad de mecanizado | Precisión de los detalles de la cavidad. | Consistencia del producto |
Las decisiones sobre el material y el acabado deben reflejar todas las necesidades de fabricación. Un molde para un contenedor de embalaje simple puede tener exigencias muy diferentes a las de uno construido para un componente industrial de gran tamaño.
¿Por qué son importantes las líneas de separación y las estructuras de apertura de moldes?
Un molde de soplado está hecho de secciones que se cierran entre sí durante el conformado y se abren para liberar la pieza. El lugar donde se encuentran es la línea de separación.
Parece un detalle menor, pero la línea de separación afecta la apariencia, el sellado, el recorte y la extracción de piezas.
Si lo colocas en el lugar equivocado, puede dejar marcas visibles donde la apariencia importa. También puede dificultar el recorte del exceso de plástico.
Su posición debe seguir la forma del producto y las necesidades de fabricación. Una simple botella suele ser sencilla. Un recipiente con asas o características laterales complejas necesita pensar más en cómo se abre el molde.
La dirección de apertura también cuenta. El molde debe separarse de la pieza terminada sin deformarla ni dañarla.
Las piezas con huecos profundos, secciones curvas o funciones de bloqueo son más difíciles de liberar. Si la geometría deja muy poco espacio, el plástico puede quedar atrapado cuando se abre el molde.
Es posible que los diseñadores necesiten entonces cambiar la estructura de la cavidad o agregar características del molde que ayuden a que la pieza salga.
Flash es un problema relacionado. El exceso de plástico puede salirse donde se unen las secciones del molde y debe retirarse después del moldeado.
La estructura de cierre y el diseño de la línea de separación influyen en la cantidad de rebaba que se forma y la facilidad con la que se desprende.
Una estructura de apertura bien planificada reduce el trabajo de acabado y mantiene constante la apariencia del producto.
¿Cómo puede el diseño de moldes reducir los defectos de fabricación?
Los defectos provienen de muchas fuentes: materiales, errores de proceso, equipos y el propio molde. Un buen diseño no puede eliminar todos los problemas, pero puede evitar muchos de los relacionados con el encofrado.
El espesor de pared desigual es común. Como se mencionó anteriormente, la geometría y el estiramiento del material crean áreas débiles. Un molde diseñado en torno a cómo se expande el material puede reducir las diferencias.
Los defectos superficiales son otra preocupación. En la pieza terminada pueden aparecer acabados irregulares de la cavidad, mala ventilación o problemas de contacto.
Mención especial merece la ventilación. A medida que el plástico se expande, el aire entre él y la pared del molde necesita una salida. El aire atrapado evita que el plástico toque correctamente las partes del molde.
El resultado puede ser una formación superficial incompleta u otros defectos estéticos.
La posición y el diseño de la ventilación deben seguir la geometría del producto. Los detalles profundos y las formas complejas pueden necesitar atención adicional.
Otros problemas comunes se enumeran aquí:
| Defecto común | Posible causa relacionada con el moho |
|---|---|
| Formación incompleta | Diseño de cavidad inadecuado o escape de aire insuficiente. |
| Espesor de pared desigual | La geometría del producto crea un estiramiento inconsistente del material. |
| Marcas de superficie | Mal acabado de la cavidad o daño superficial. |
| Formación de destello | Problemas con el cierre del molde o el diseño de la línea de separación. |
| Deformación del producto | Enfriamiento desigual o condiciones de liberación inadecuadas. |
| Inconsistencia dimensional | Desgaste del molde o precisión estructural insuficiente. |
Recuerde que un defecto suele tener más de una causa. El espesor desigual de la pared, por ejemplo, también puede deberse a la preparación del material o a la configuración del proceso.
Cuando aparecen problemas, observe todo el proceso de producción. Los cambios de molde pueden solucionar algunos problemas, mientras que otros requieren una formulación del material o configuraciones de la máquina diferentes.
Una revisión del diseño antes de construir el molde puede detectar riesgos tempranamente. El modelado digital y las pruebas de muestras permiten a los ingenieros verificar la geometría y el comportamiento del conformado antes de que comience la producción total.
¿Qué deben considerar los fabricantes al diseñar un molde de moldeo por soplado?
Un buen diseño de molde vincula los requisitos del producto con las condiciones reales de fabricación. Un diseño que se ve bien en papel aún puede tener problemas con una máquina, material o método de producción en particular.
Varios aspectos merecen una mirada antes de comenzar la producción de moldes.
Función y aplicación del producto.
La forma en que se utilizará el producto marca sus necesidades estructurales. Los embalajes, las piezas de automóviles y los artículos para el hogar enfrentan condiciones diferentes.
Una botella de líquido puede necesitar un sellado confiable y una estructura estable. Es posible que un contenedor industrial deba resistir impactos y manipulación brusca.
Conocer la aplicación muestra a los diseñadores dónde centrarse.
Características del material plástico.
Los plásticos se comportan de manera diferente cuando se calientan, estiran y enfrían. El flujo, la flexibilidad y la contracción influyen en la estructura del molde.
Considere el material desde el principio del diseño, no como una decisión de producción separada que se tome más adelante.
Compatibilidad con equipos de moldeo por soplado
El molde tiene que encajar en la máquina. Su estructura general, disposición de apertura y necesidades de montaje deben coincidir con el equipo.
Pasar por alto esto puede causar problemas de instalación o limitar la flexibilidad de producción.
Requisitos de fabricación y mantenimiento.
Planifique el mantenimiento futuro. Las zonas de difícil acceso hacen que la limpieza y reparación sean más lentas.
Los componentes reemplazables, los canales de refrigeración accesibles y las prácticas disposiciones de apertura facilitan el mantenimiento.
Volumen de producción y consistencia del producto.
La demanda esperada afecta la elección de materiales, la estructura del molde y el método de construcción. Un molde para tiradas largas y repetidas necesita una durabilidad diferente a la de uno para lotes pequeños.
Verificación del diseño
Antes de construir, revise los dibujos, la geometría de la cavidad, el diseño de refrigeración y la estructura de apertura. La simulación digital puede revelar problemas de formación y enfriamiento de antemano.
Una vez fabricado el molde, las pruebas de muestra ofrecen otra verificación. Los fabricantes pueden inspeccionar la apariencia, las dimensiones, el espesor de la pared y cómo se libera la pieza.
Esto también muestra si son necesarios ajustes antes de que comience la producción regular.
Una comunicación clara entre diseñadores de productos, ingenieros de moldes, operadores de máquinas y proveedores de materiales une todo esto. Cada grupo sabe algo que los demás no saben, y ese conocimiento compartido da forma al molde final y su desempeño en la fábrica.
